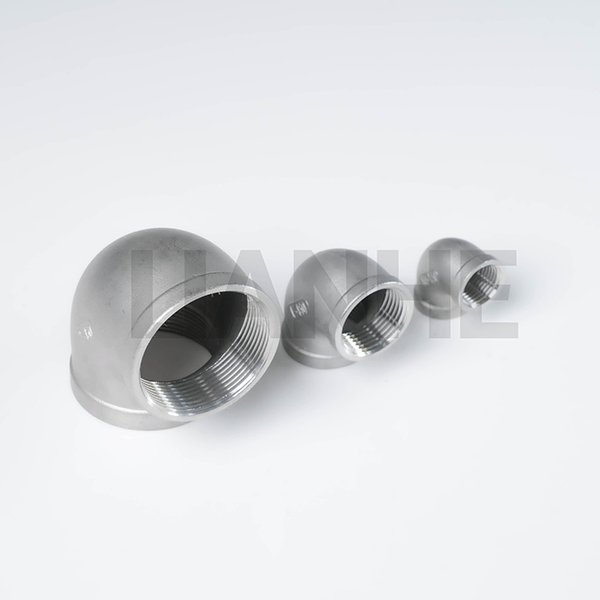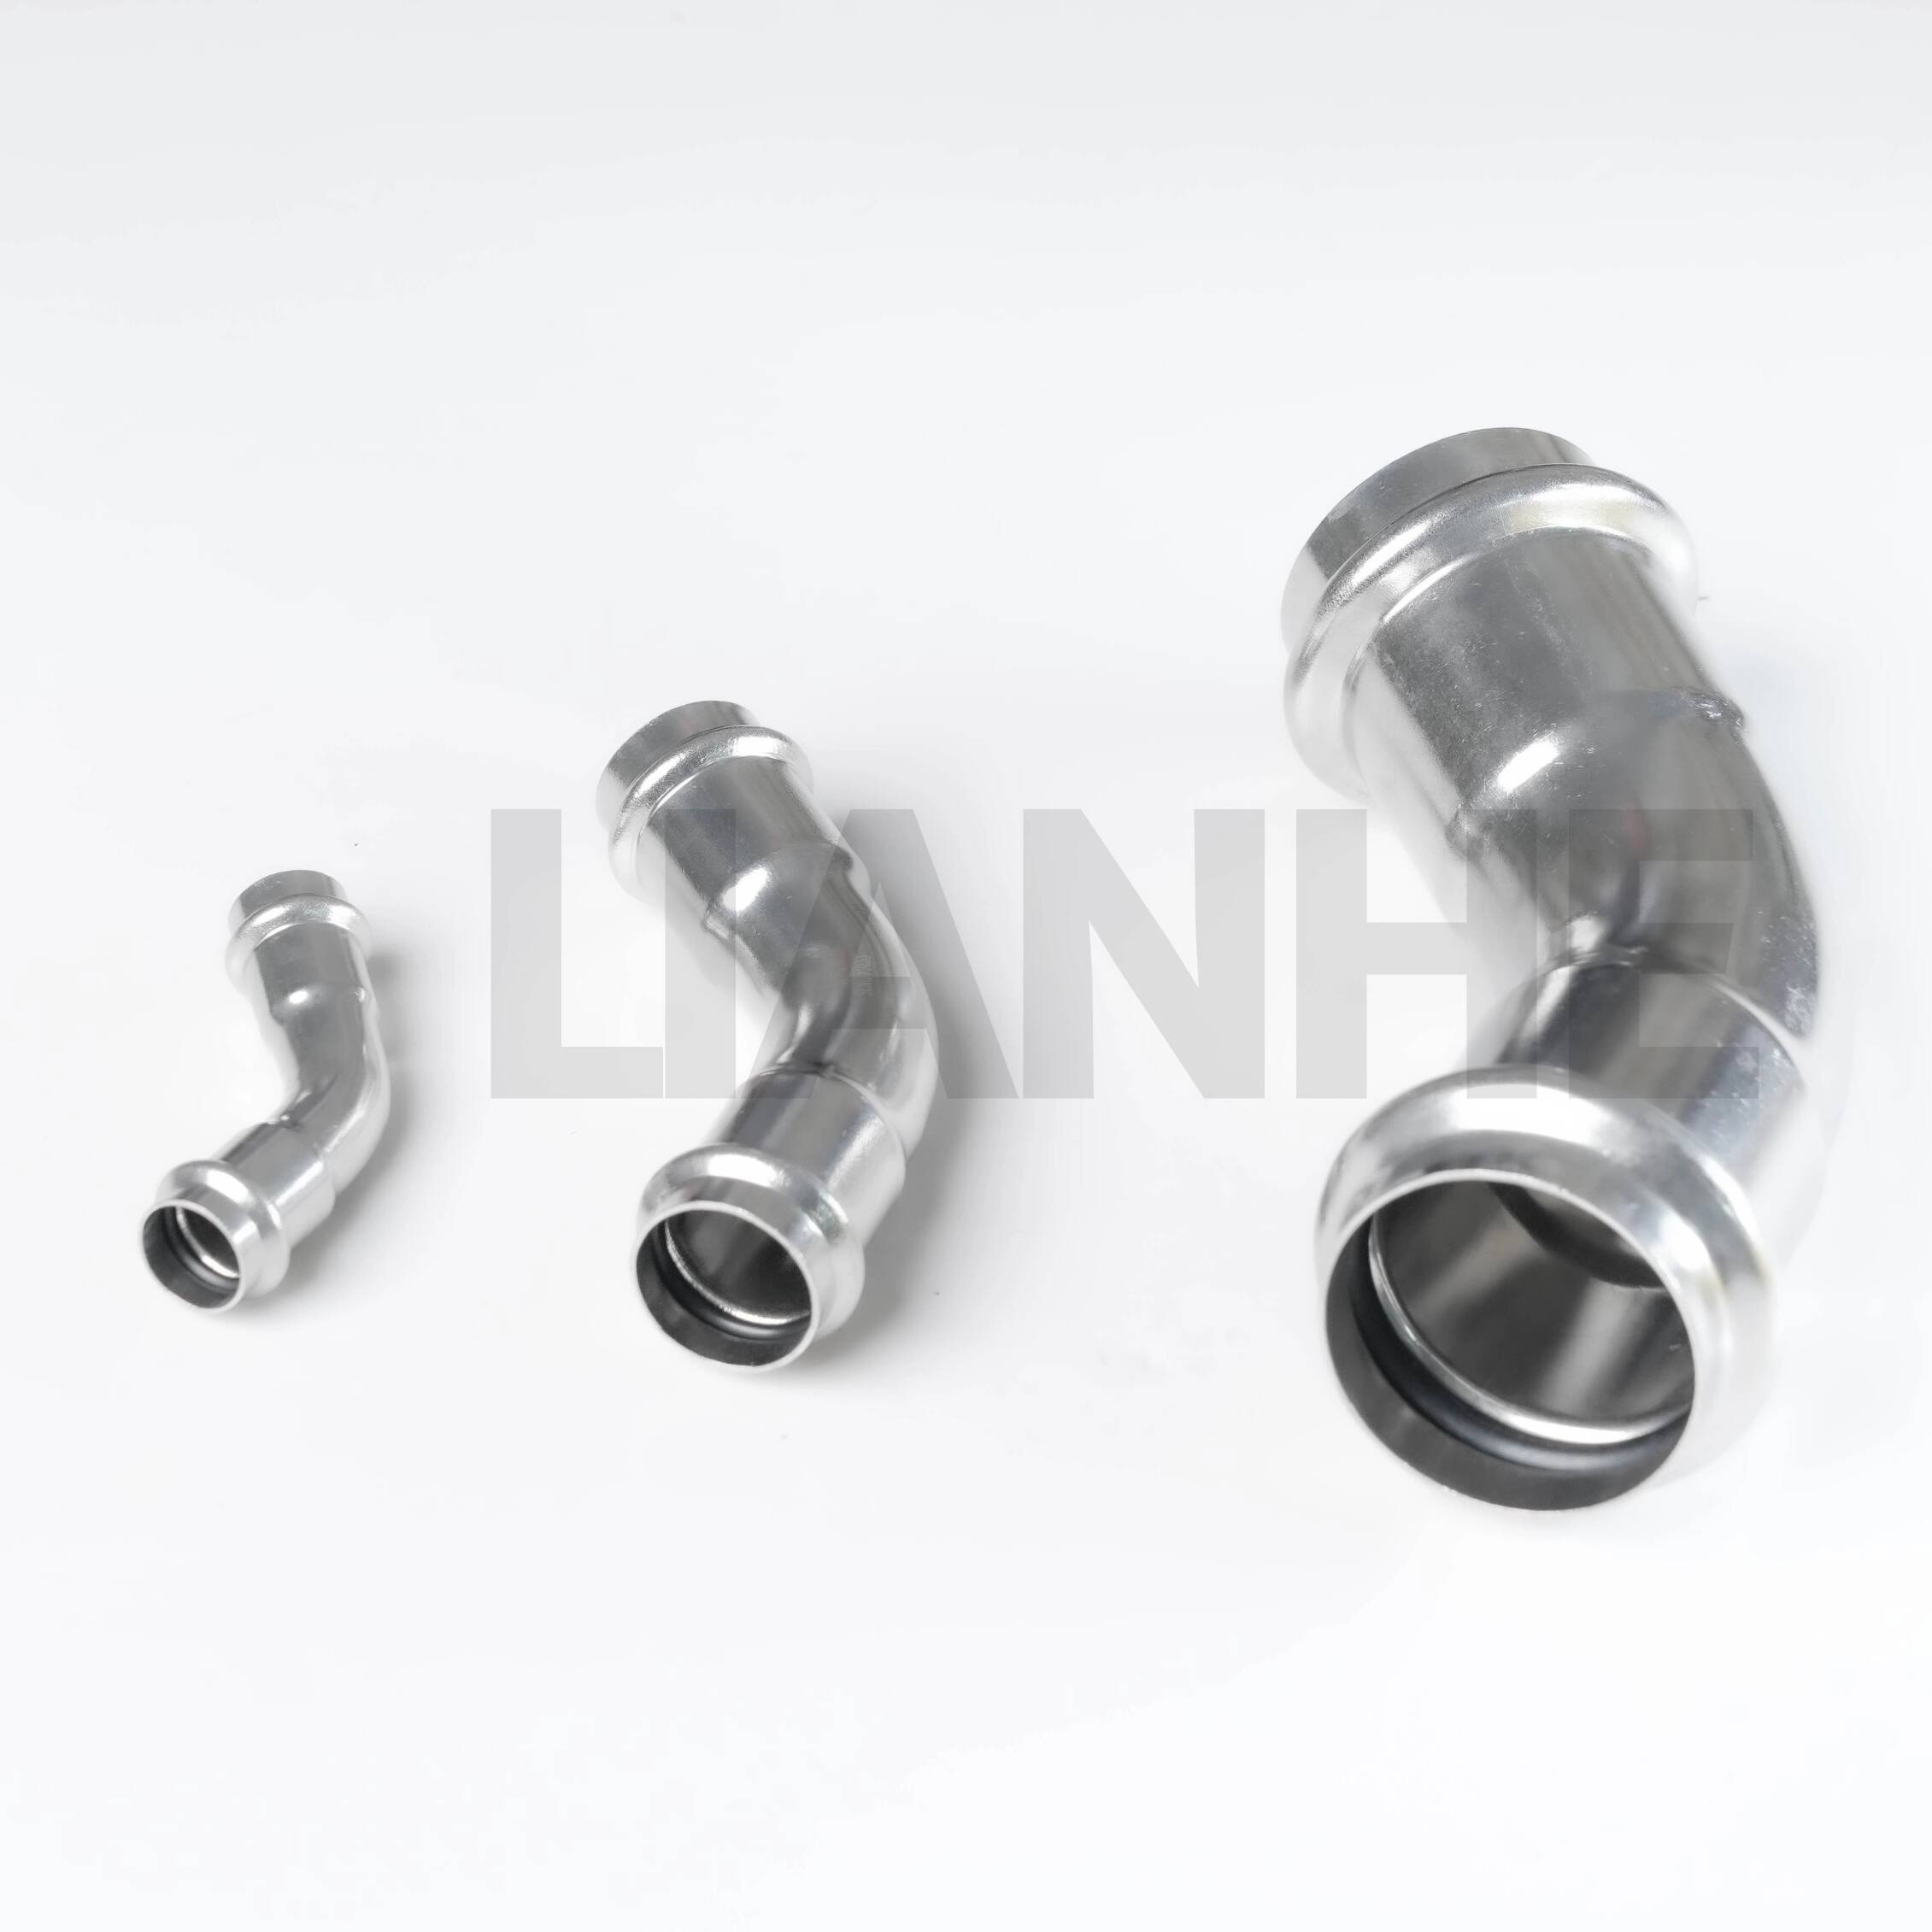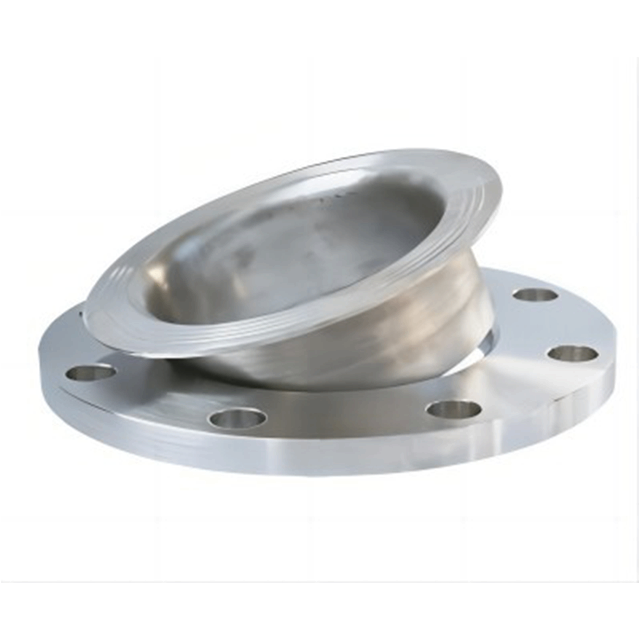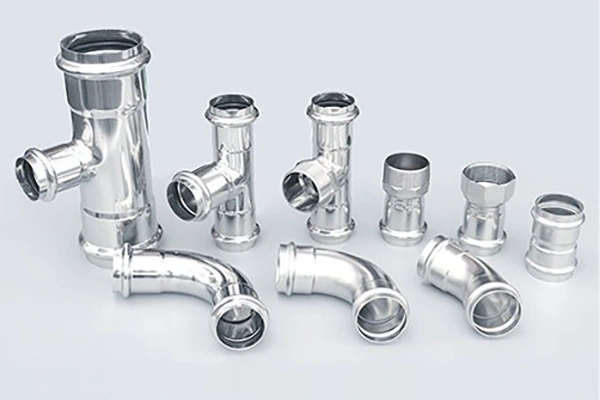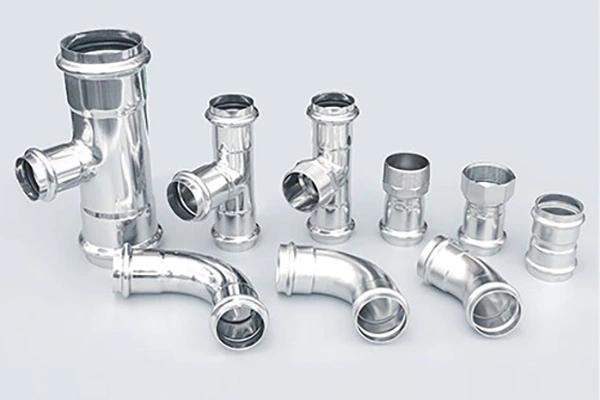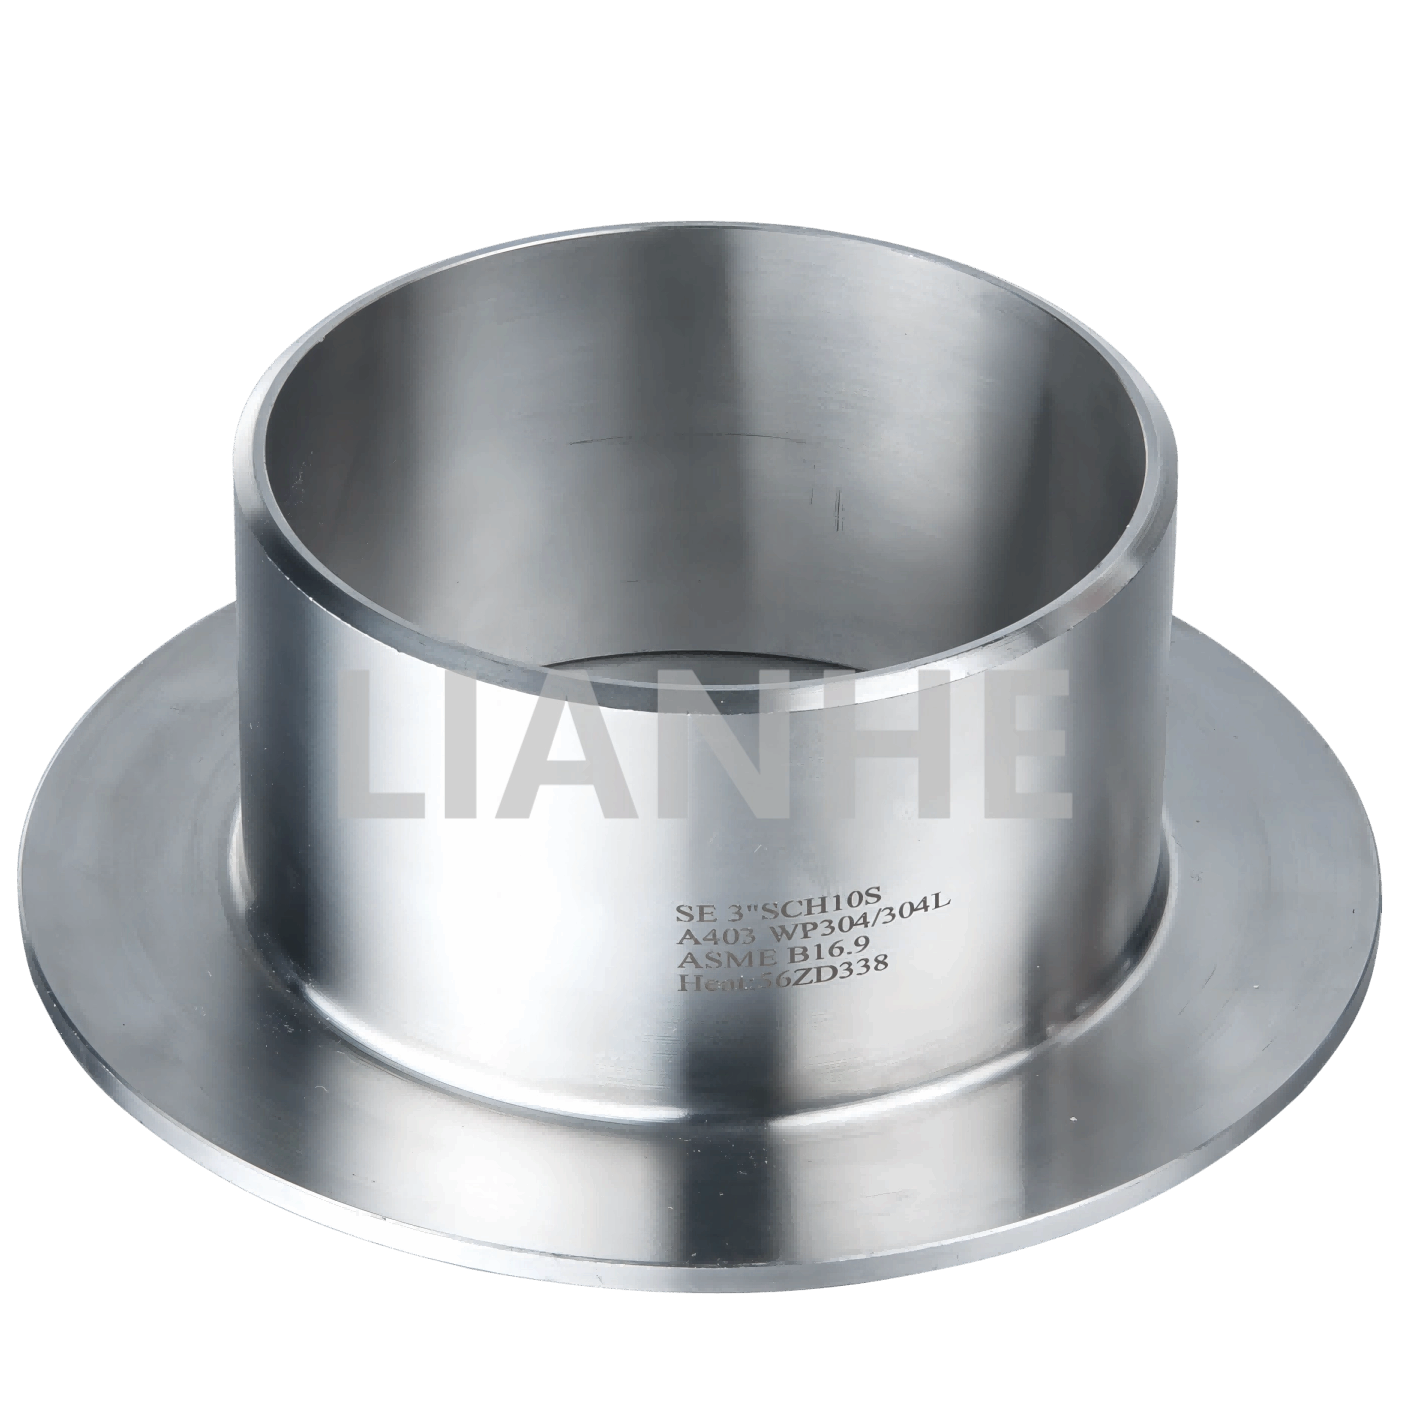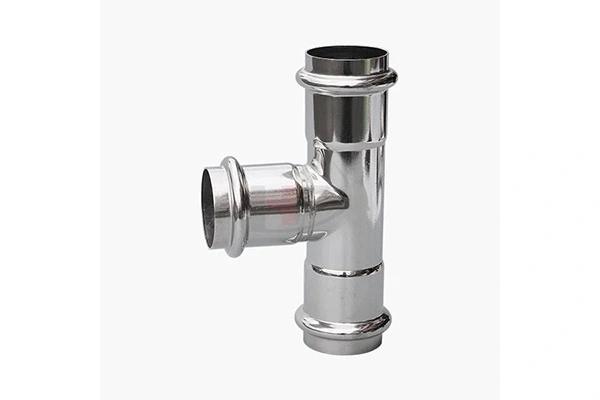
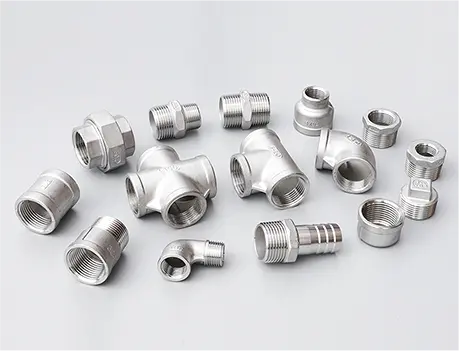
Tompahegesztésű szerelvényekalapvető összetevői az ipari csőrendszerekben, ahol a csatlakozás integritása, a méretpontosság és a hosszú távú működési megbízhatóság számít. A könyököktől a pólókon át a szűkítőkig és sapkákig ezek a szerelvények segítenek a csövek összekapcsolásában, az áramlás átirányításában és a csővezeték méretének változásaiban. Az anyagválasztás, a méretszabványok, a falvastagság, a hegesztési előkészítés és az ellenőrzési követelmények megértése segít a mérnököknek, vállalkozóknak és beszerzési csapatoknak csökkenteni a telepítési problémákat és elkerülni a költséges hibákat. Ez az útmutató elmagyarázza, hogyan kell meghatározni a tompahegesztési szerelvényeket, értékelni a minőséget, és megalapozott vásárlási döntéseket hozni az igényes ipari alkalmazásokhoz.
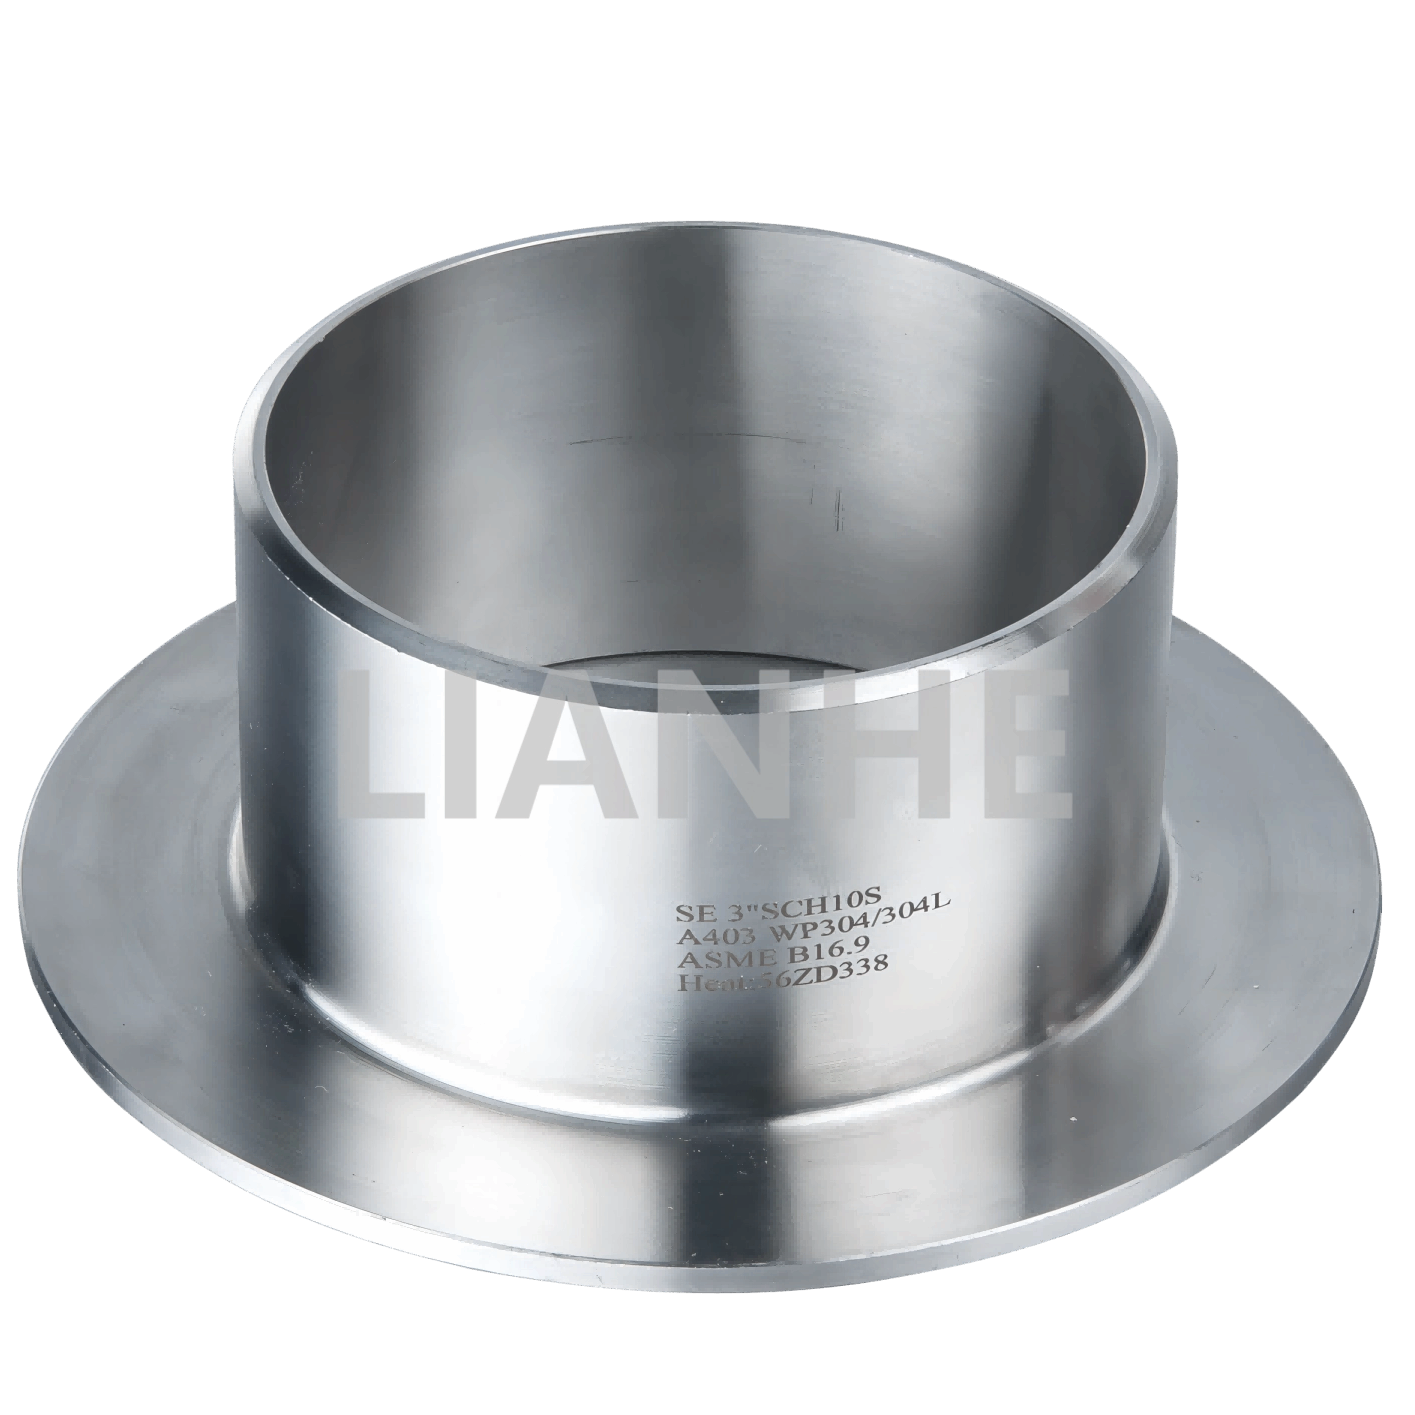
1. Mik azok a tompahegesztési szerelvények?
A tompahegesztési idomok olyan csőelemek, amelyeket úgy terveztek, hogy tompahegesztéssel a megfelelő csővégekhez csatlakozzanak. Az idom és a cső egy vonalba kerül, végeiket igény szerint előkészítjük, és minősített hegesztési eljárással hozzuk létre a csatlakozást. Megfelelően megtervezve, hegesztve, ellenőrizve és a meghatározott határokon belüli üzemeltetéssel ezek a csatlakozások tartós, szivárgásmentes teljesítményt nyújthatnak.
Ellentétben a menetes idomokkal, amelyek az illeszkedő meneteken keresztül kapcsolódnak össze, a tompahegesztési idomok nem támaszkodnak a csatlakozási ponton lévő menetes csatlakozásra. Általában olyan technológiai csővezetékekhez választják őket, ahol fontos a mechanikai integritás, a folyamatos belső áramlási út és a csökkentett csatlakozási szivárgási kockázat.
A tipikus alkalmazások közé tartozik a vegyi feldolgozás, az olaj- és gázipari létesítmények, az energiatermelés, a vízkezelés, a gyógyszergyártás, a hajógyártás és az ipari gyártás. A szükséges szerelvény konfiguráció a csővezeték geometriájától, az üzemi feltételektől, a rendelkezésre álló beépítési helytől és a műszaki tervezéstől függ.
A vásárlók számára az a legfontosabb, hogy a vasalat formája önmagában nem határozza meg, hogy alkalmas-e. Ennek anyagminőségét, méreteit, falvastagságát, vég előkészítését, gyártási minőségét és a csatlakoztatott csővezetékekkel való kompatibilitását is igazolni kell.
2. Miért használnak tompahegesztésű szerelvényeket az ipari csővezetékekben?
Megbízható kapcsolatok meghatározott működési feltételek mellett
A megfelelően kivitelezett tompahegesztés állandó kapcsolatot hoz létre a cső és az idom között. Ez teszi a tompahegesztési idomokat alkalmassá sok olyan rendszerhez, amelyek folyadékok, gázok, gőzök vagy technológiai közegek megbízható tárolását igénylik. A tényleges nyomás- és hőmérséklethatárok az anyagoktól, az alkatrészek méretétől, a hegesztés minőségétől és az alkalmazandó csővezeték-kódoktól függenek.
Sima belső áramlási útvonal
Ha a belső felületek megfelelően vannak beállítva, és a hegesztési profil elfogadható, a tompahegesztési csatlakozások minimalizálhatják a hirtelen belső akadályokat. Ez előnyös olyan rendszerekben, ahol fontos az áramlási hatékonyság, a tisztíthatóság vagy a folyadék felhalmozódásának csökkentése. A rossz beállítás, a túlzott hegesztési behatolás vagy a nem megfelelő illesztési geometria továbbra is áramlási korlátozásokat okozhat.
Csökkentett rutin ízületi karbantartás
Az állandó hegesztett csatlakozások szükségtelenné teszik a csatlakozást bizonyos mechanikai kötések által megkívánt időközönként meghúzni. A hegesztett rendszereknek azonban továbbra is megfelelő ellenőrzésre, korróziófigyelésre és ütemezett karbantartásra van szükségük működési környezetük alapján.
Rugalmas csővezeték-elrendezések
A könyökök, pólók, szűkítők és egyéb szerelvénykonfigurációk lehetővé teszik a mérnökök számára, hogy a csővezetékeket a berendezések körül irányítsák, leágazó vezetékeket hozzanak létre, és áttérjenek a csőméretek között. A szabványos méretek az előregyártás és a telepítés pontosabb megtervezésében is segítik a vállalkozókat.
3. A tompahegesztési idomok gyakori típusai és alkalmazásaik
Minden szerelvény meghatározott funkciót lát el. A rossz geometria kiválasztása telepítési ütközéseket okozhat, megváltoztathatja a tervezett áramlási útvonalat, vagy költséges módosításokat igényelhet az építés során.
| Szerelvény típusa | Elsődleges funkció | Kulcsfontosságú kiválasztási szempontok |
|---|---|---|
| 90 fokos könyök | 90 fokkal megváltoztatja az áramlás irányát. | Hosszú vagy rövid sugár, csőméret, falvastagság és rendelkezésre álló hely. |
| 45 fokos könyök | Fokozatosan változtatja az irányt. | Szükséges szög, középponttól-végig terjedő méretek és elrendezési geometria. |
| Egyenlő póló | A futtatással megegyező névleges méretű ágat hoz létre. | Futás és leágazás méretei, áramlási követelmények és megerősítési szempontok. |
| Csökkentő póló | A fő csővezetéknél kisebb ágat hoz létre. | Futás mérete, ágmérete és az alkalmazandó tervezési követelmények. |
| Koncentrikus reduktor | Különböző méretű csöveket köt össze egy közös középvonal mentén. | Nagy méret, kis méret, átmenet hossza és tájolása. |
| Excentrikus reduktor | Különböző méreteket köt össze eltolt középvonallal. | Vízszintes vagy függőleges tájolás, vízelvezetés és légzseb szempontjai. |
| Cső sapka | Bezárja a csővezeték végét. | Méret, anyag, falvastagság és jövőbeli hozzáférési követelmények. |
| Kereszt vagy egyedi szerelés | Több elágazó kapcsolatot hoz létre, ahol a terv lehetővé teszi. | Elágazás geometria, feszültségelemzés, méretkövetelmények és alkalmazható kód. |
A nagy sugarú könyököket gyakran használják, ha a simább irányváltást részesítik előnyben, míg a rövid sugarú könyökök alkalmasak lehetnek kompakt elrendezésekre, ahol a kialakítás lehetővé teszi. A koncentrikus és excentrikus reduktorok különböző elrendezési igényeket szolgálnak ki, és nem kezelhetők felcserélhetőként.
Például egy vízszintes vonalban lévő excentrikus szűkítő segíthet elkerülni a nem kívánt csúcs- vagy mélypontot, ha megfelelő helyzetben van beszerelve. A megfelelő elrendezés a folyadéktól, az áramlás irányától, a szivattyú konfigurációjától, a vízelvezetési követelményektől és a projektrajzoktól függ.
4. Hogyan válasszuk ki a megfelelő anyagot tompahegesztési idomokhoz
Az anyagválasztás közvetlenül befolyásolja a korrózióállóságot, a szilárdságot, a hőmérsékleti alkalmasságot, a gyártási követelményeket és az életciklus költségeit. A legalacsonyabb árú szerelvény nem feltétlenül a leggazdaságosabb választás, ha idő előtti cserét igényel, vagy kompatibilitási problémákat okoz.
| Anyag kategória | Gyakori specifikációs példák | Tipikus megfontolások |
|---|---|---|
| Szénacél | ASTM A234 WPB | Általános ipari csőrendszeri alkalmazások; korrózióvédelemre lehet szükség. |
| Alacsony hőmérsékletű szénacél | ASTM A420 WPL6 | Meghatározott alacsony hőmérsékleti szívósságot igénylő alkalmazások. |
| Ötvözött acél | Alkalmazható ASTM A234 minőségek, például WP11 vagy WP22 | Kiválasztott magas hőmérsékletű vagy speciális szolgáltatási feltételek. |
| Ausztenites rozsdamentes acél | ASTM A403 WP304/304L vagy WP316/316L | Korrózióállóság megfelelő környezetben; A fokozat kiválasztása a médiától és a körülményektől függ. |
| Duplex rozsdamentes acél | Alkalmazható ASTM A815 minőségek | Szilárdság és korrózióállóság kombinációját igénylő alkalmazások. |
| Nikkelötvözetek | Alkalmazható ASTM B366 minőségek | Speciális korrozív, magas hőmérsékletű vagy egyéb igényes környezetek. |
Értékelje a tényleges szolgáltatási környezetet
Az anyag megerősítése előtt a mérnököknek figyelembe kell venniük a folyadék összetételét, az üzemi és tervezési hőmérsékleteket, a nyomást, a korróziós mechanizmusokat, a lehetséges szennyeződéseket és a tisztító vegyszereket. A rozsdamentes acél például nem általánosan ellenáll minden korrozív közegnek. A kloridkoncentráció, a hőmérséklet és egyéb körülmények jelentősen befolyásolhatják a teljesítményét.
Erősítse meg az anyag nyomon követhetőségét
Kritikus ipari projektek esetén a vevők anyagvizsgálati tanúsítványokat, hő- vagy tételazonosítókat, kémiai összetételre vonatkozó nyilvántartásokat, mechanikai vizsgálati eredményeket és ellenőrzési dokumentációt kérhetnek. A követelmények anyagspecifikációtól, projektspecifikációtól és szabályozó kódtól függően változnak.
A vásárlóknak meg kell erősíteniük a pontos minőséget és az alkalmazandó anyagszabványt, ahelyett, hogy olyan leírásokra hagyatkoznának, mint például „rozsdamentes acél” vagy „nagy szilárdságú ötvözet”. Ezek a tág fogalmak nem adnak elegendő információt az alkalmasság megállapításához.
5. Méretek, falvastagság és szabványok
A méretkompatibilitás az egyik leggyakoribb oka az elkerülhető problémáknak a csőillesztés során. Még a megfelelő anyagból készült vasalat is alkalmatlan lehet, ha névleges mérete, külső átmérője, falvastagsága vagy végméretei nem egyeznek a kialakítással.
Az ASME megértése B16.9
Az ASME B16.9 lefedi az NPS 1/2-től NPS 48-ig vagy DN 15-től DN 1200-ig terjedő gyári kovácsolt tompahegesztő szerelvények általános méreteit, tűréseit, besorolásait, tesztelését és jelölését. Általánosan használt referencia a szabványos ipari csővezeték-alkatrészekhez.
A szabványt nem szabad összetéveszteni egy teljes anyagspecifikációval vagy a csőrendszer-tervezés helyettesítőjével. Az anyagkövetelményeket, a hegesztési eljárásokat, a szolgáltatási alkalmasságot és a projekt egyéb kötelezettségeit a vonatkozó anyagszabványokon, csővezetéki kódokon és projektdokumentumokon keresztül kell kezelni.
Párosítsa a falvastagságot
A szabványos csőrendszerek falvastagságának meghatározására általában a csőtáblázatot használják. Ugyanaz a névleges csőméret azonban eltérő falvastagsággal rendelkezhet, ütemezésétől függően. A vevőknek ezért meg kell erősíteniük a tényleges szükséges méreteket, és meg kell győződniük arról, hogy a szerelvény alkalmas-e az illesztőcsőhöz.
Erősítse meg a hegesztési végeket
A tompahegesztési idomokhoz általában a meghatározott hegesztési eljáráshoz megfelelő előkészített végekre van szükség. A végek előkészítésének, a ferde geometriának, a gyökérnyílásnak és az igazításnak követnie kell a vonatkozó szabványt, jóváhagyott hegesztési eljárást és műszaki követelményeket.
6. Hogyan válasszuk ki a megfelelő tompahegesztési szerelvényeket a projekthez
A strukturált kiválasztási folyamat segít megelőzni a helytelen rendeléseket, a késleltetett telepítést és a nem tervezett anyagcseréket. Kezdje a mérnöki követelményekkel, majd ellenőrizze, hogy a szállító képes-e gyártani és dokumentálni a megadott termékeket.
1. lépés: Határozza meg a működési feltételeket
Jegyezze fel a tervezési nyomást, az üzemi hőmérsékletet, a folyadék- vagy gázösszetételt, a korróziós szempontokat és a vonatkozó projektkódot. Ezek a feltételek határozzák meg az anyag- és alkatrészválasztás határait.
2. lépés: Határozza meg az illesztési geometriát
Mondja el, hogy könyökre, pólóra, szűkítőre, sapkára vagy más konfigurációra van szüksége. Tartalmazza a jóváhagyott rajzokon látható szöget, sugarat, elágazási elrendezést és bármely tájolási követelményt.
3. lépés: Erősítse meg a teljes specifikációt
Adja meg a névleges méretet, ütemtervet vagy falvastagságot, anyagminőséget, az alkalmazandó gyártási szabványt és a vég előkészítését. Ha nem szabványos méretekre van szükség, nyújtson be rajzokat egyértelműen meghatározott tűrésekkel és elfogadási kritériumokkal.
4. lépés: Állítsa be az ellenőrzési követelményeket
Határozza meg, mely nyilvántartásokat, ellenőrzéseket és teszteket követeli meg a projekt. Ezek magukban foglalhatják a méretvizsgálatot, az anyagtanúsítványokat, a szemrevételezést, a roncsolásmentes vizsgálatot vagy más meghatározott ellenőrzési tevékenységeket. Nem minden teszt vonatkozik minden szerelvényre, és a tesztelésről a gyártás előtt meg kell állapodni.
5. lépés: Tekintse át a teljes kereskedelmi ajánlatot
Hasonlítsa össze az árajánlatokat ugyanazzal a műszaki specifikációval. Erősítse meg a mennyiséget, a mértékegységet, a gyártás átfutási idejét, a csomagolást, a szállítási szabályokat, a dokumentumokra vonatkozó követelményeket és a nem megfelelő termékek kezelésére vonatkozó eljárásokat.
- Használjon jóváhagyott rajzokat, ne csak a terméknevekre hagyatkozzon.
- Tisztázza a kért specifikáció és a javasolt alternatíva közötti eltéréseket.
- Kérje a pontos anyagminőség és méretszabvány megerősítését.
- Megrendelés előtt állapodjon meg az ellenőrzési és dokumentációs követelményekben.
- Értékelje a projekt teljes költségét, beleértve az átdolgozási, szállítási és cserekockázatokat.
7. Minőség-ellenőrzési és hegesztési szempontok
A megbízható tompahegesztési idomokhoz többre van szükség, mint a helyes címkézésre. A gyártási konzisztencia, az anyagellenőrzés, a méretpontosság, a felület állapota és a megfelelő ellenőrzés egyaránt hozzájárul a termék minőségéhez.
Méretvizsgálat
A kritikus mérések magukban foglalhatják a külső átmérőt, a falvastagságot, a középponttól a végéig terjedő méreteket, a teljes hosszt, az ággeometriát és a végek előkészítését. Az ellenőrzési kritériumoknak követniük kell a vonatkozó termékszabványt és a vásárlási specifikációt.
Anyagellenőrzés
Az anyagazonosító és a dokumentáció segít megerősíteni, hogy a szállított szerelvények megfelelnek a megadott minőségnek. Ahol a projekt megköveteli, további ellenőrzési módszerek is alkalmazhatók az ötvözet azonosságának vagy nyomon követhetőségének megállapítására. Az ellenőrzési tervnek meg kell határoznia a módszert, a lefedettséget és az elfogadási kritériumokat.
Felület- és gyártásellenőrzés
A szerelvényeket ellenőrizni kell elfogadhatatlan felületi hibák, alakváltozások, sérülések és egyéb olyan körülmények tekintetében, amelyek befolyásolhatják a megfelelőséget vagy a telepítést. A gyártási módszerek a szerelvény típusától, méretétől, anyagától és az alkalmazandó specifikációtól függően változhatnak.
Hegesztési és szerelési vezérlők
A hegesztés előtt a személyzetnek ellenőriznie kell az anyag-kompatibilitást, a felszerelést, a tisztaságot, a beállítást és a jóváhagyott hegesztési eljárást. A hőbevitel, az áthaladási hőmérséklet, az előmelegítés és a hegesztés utáni hőkezelés szabályozást igényelhet az anyagtól, a vastagságtól, a működési feltételektől és az irányadó kódtól függően.
Ellenőrzési módszerek, mint például vizuális tesztelés, radiográfiás vizsgálat, ultrahangos vizsgálat, mágneses részecskék vizsgálata vagy folyadék behatoló vizsgálata az alkalmazásnak megfelelően határozható meg. A vizsgálat módszerét és mértékét az alkalmazandó kóddal és projektkövetelményekkel kell meghatározni, ahelyett, hogy minden szerelvényre azonosnak kellene tekinteni.
8. Gyakori beszerzési és telepítési problémák
Rendelés csak névleges méret szerint
Két azonos névleges méretű szerelvény anyaga, ütemezése, geometriája vagy szabványa eltérhet. A hiányos vásárlási leírás növeli annak kockázatát, hogy olyan alkatrészt kap, amelyet nem lehet rendeltetésszerűen telepíteni. Mindig adjon meg teljes műszaki leírást.
Anyagválasztás csak az ár alapján
Előfordulhat, hogy az olcsóbb minőség nem biztosítja a szükséges korrózióállóságot, hőmérséklet-képességet vagy mechanikai tulajdonságokat. Hasonlítsa össze a teljes anyagspecifikációt, és ellenőrizze, hogy megfelel-e a tervezési feltételeknek, mielőtt az árat megfontolná.
A tűréshatárok és a Fit-Up figyelmen kívül hagyása
A méretbeli eltérések megnehezíthetik a beállítást, megnövelhetik a gyártási időt és befolyásolhatják a hegesztési varrat minőségét. Gyártás előtt ellenőrizze az illeszkedési méreteket és tűréseket, különösen előregyártott csőorsók vagy korlátozott beépítési hellyel rendelkező rendszerek esetén.
Dokumentáció hagyása a végére
A hiányzó tanúsítványok vagy a nem egyértelmű nyomon követhetőség késleltetheti az ellenőrzést és a projekt elfogadását. Az ajánlattételi szakaszban határozza meg a dokumentációs követelményeket, és erősítse meg, hogy a nyilvántartások azonosítani fogják a szállított termékeket és a vonatkozó anyagtételeket.
A termékek védelmének elmulasztása a szállítás során
A nedvesség, a szennyeződés, az ütések és a rossz tárolási feltételek károsíthatják a szerelvényeket, vagy befolyásolhatják azok beszerelés előtti állapotát. Adja meg a megfelelő csomagolási, azonosítási, kezelési és tárolási gyakorlatokat az anyag és a szállítási környezet alapján.
9. Gyakorlati beszerzési ellenőrző lista tompahegesztési szerelvényekhez
Mielőtt ajánlatkérést küldene, készítse el az alábbi információkat. A teljes körű lekérdezés lehetővé teszi a beszállítók számára a követelmények pontosabb felmérését, és segít a vevőknek az ajánlatok egyenértékű összehasonlításában.
- Termék típusa:Könyök, póló, szűkítő, sapka vagy más meghatározott szerelvény.
- Méretek:Névleges csőméret, DN vagy NPS jelölés és szükséges geometria.
- Falvastagság:Csőmenetrend vagy meghatározott minimális falvastagság.
- Anyag:Pontos anyagleírás és minőség.
- Gyártási szabvány:Alkalmazandó ASME, ASTM, EN vagy más projekt által meghatározott követelmények.
- Üzemeltetési feltételek:Tervezési nyomás, hőmérséklet, folyadékszolgáltatás és korróziós szempontok.
- Az előkészítés befejezése:A szükséges hegesztővég konfiguráció és az alkalmazandó szabvány.
- Mennyiség:Darabszám minden mérethez és illesztési típushoz.
- Minőségi dokumentumok:Tanúsítványok, ellenőrzési jegyzőkönyvek, vizsgálati jelentések és nyomon követhetőségi követelmények.
- Szállítás:Szükséges szállítási dátum, rendeltetési hely, csomagolás és szállítási feltételek.
- Különleges követelmények:Rajzok, további tűréshatárok, jelölések vagy projektspecifikus elfogadási feltételek.
Ennek az információnak az elején történő megadása csökkenti a tisztázási ciklusokat, és megkönnyíti a szállítói árajánlatok közötti különbségek azonosítását. Ha bármely műszaki részlet bizonytalan marad, a megrendelés véglegesítése előtt erősítse meg a felelős csővezeték-mérnökkel.
10. Gyakran ismételt kérdések a tompahegesztési szerelvényekkel kapcsolatban
1. Mire használják főként a tompahegesztési idomokat?
Csőszakaszokat kötnek össze, áramlási irányt változtatnak, leágazási kapcsolatokat hoznak létre, átmenetet biztosítanak a csőméretek között és lezárják a csővégeket. Általában ipari folyamatcsövekben, energetikai létesítményekben, vegyi üzemekben, vízkezelő rendszerekben és egyéb állandó hegesztett csatlakozást igénylő alkalmazásokban használják.
2. Mi a különbség a tompahegesztés és a menetes szerelvények között?
A tompahegesztési idomok hegesztéssel csatlakoznak a csővégekhez, míg a menetes szerelvények csatlakozó meneteken keresztül. A tompahegesztési csatlakozásokat gyakran előnyben részesítik olyan alkalmazásokban, ahol fontosak az állandó kötések és a folyamatos belső áramlási út. A menetes szerelvények hasznosak lehetnek megfelelő kisebb furatú vagy szolgáltatás-specifikus alkalmazásokban. A megfelelő csatlakozás a tervezési kódtól és az üzemeltetési feltételektől függ.
3. Melyik szabványt használják általában a tompahegesztési idomokhoz?
Az ASME B16.9-et széles körben használják gyárilag gyártott kovácsolt tompahegesztő szerelvényekhez. A hatálya alá tartozó méretekkel, tűrésekkel, minősítéssel, teszteléssel és jelöléssel foglalkozik. A vonatkozó anyagspecifikációt és csővezeték kódot is meg kell erősíteni a projekthez.
4. Hogyan válasszam ki a megfelelő anyagminőséget?
Vegye figyelembe a folyadék összetételét, a tervezési nyomást, a hőmérsékletet, a korróziós mechanizmusokat, a mechanikai követelményeket és az alkalmazandó kódot. Erősítse meg a pontos anyagspecifikációt és minőséget a felelős mérnökkel, ahelyett, hogy általános leírásra hagyatkozna, például szénacél vagy rozsdamentes acél.
5. Az idom falvastagságának meg kell egyeznie a csővel?
A szerelvénynek meg kell felelnie a vonatkozó tervezési és méretkövetelményeknek, és kompatibilisnek kell lennie a csatlakoztatott csővel. A vevőknek meg kell határozniuk a szükséges ütemtervet vagy falvastagságot, és ellenőrizniük kell a végméreteket és a hegesztés előkészítését. Minden megengedett eltérést a jóváhagyott tervezési és hegesztési követelményeknek megfelelően kell kezelni.
6. Milyen dokumentumokat kell kérnem a szállítótól?
A projekttől függően a dokumentumok tartalmazhatnak anyagvizsgálati tanúsítványokat, méretellenőrzési jegyzőkönyveket, termékazonosító és nyomon követhetőségi információkat, vonatkozó megfelelőségi dokumentációt és meghatározott roncsolásmentes vizsgálati vagy vizsgálati jelentéseket. Gyártás vagy szállítás előtt állapodjon meg a szükséges dokumentumokban.
7. Testreszabhatók a tompahegesztési szerelvények?
Egyes gyártók nem szabványos méretekkel, anyagokkal vagy projektspecifikus követelményekkel szállíthatnak szerelvényeket, a gyártási kapacitástól és a vonatkozó kódoktól függően. Adjon meg rajzokat, anyagkövetelményeket, tűréshatárokat, mennyiségeket és ellenőrzési kritériumokat, hogy a szállító értékelhesse a megvalósíthatóságot. Az egyedi termékekről nem szabad azt feltételezni, hogy minden tekintetben megfelelnek egy szabványnak, hacsak nem ellenőrizték a követelményeket.
8. Hogyan csökkenthetem a tompahegesztési idomok beszerzési összköltségét?
Csökkentse az elkerülhető költségeket a teljes specifikációk kiadásával, a kompatibilis rendelések összevonásával, a szállítási ütemterv megtervezésével, a beszállítói dokumentáció ellenőrzésével, valamint a méret- és anyageltérések megelőzésével. Értékelje a minőséget, a szállítási megbízhatóságot és a lehetséges utómunkálatokat a megadott egységár mellett.
Találja meg projektje számára a megfelelő tompahegesztési idomokat
A megfelelő tompahegesztési idomok kiválasztása megköveteli az anyagminőség, a méretek, az alkalmazandó szabványok, a hegesztési követelmények és a működési feltételek gondos odafigyelését. Az ezeket a követelményeket megértő beszállítókkal való együttműködés megkönnyítheti a beszerzést, javíthatja a specifikáció egyértelműségét, és támogathatja a projektek megbízhatóbb végrehajtását.
Wenzhou Lianhe Valve Fitting Co., Ltdpotenciális beszerzési partner az ipari szelepszerelvényeket és csőcsatlakozási alkatrészeket értékelő vásárlók számára. Igényeinek megvitatása során adja meg a tervezett alkalmazást, a szerelvény típusát, a méretet, az anyagminőséget, az alkalmazandó szabványt, a mennyiséget, és minden projektspecifikus dokumentációt, amelyre szükség van az árajánlat egyértelmű alapot biztosításához.
Tompahegesztési idomokat keres egy közelgő ipari projekthez?Vegye fel velünk a kapcsolatothogy megvitassa termékkövetelményeit, műszaki specifikációit és beszerzési igényeit a Wenzhou Lianhe Valve Fitting Co., Ltd.-vel.